Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MORE
 Ana sayfa / Haberler / Sektör Haberleri / Ateşlemeli Isıtıcılar için Mühendislik: Tasarım, Boru Metalurjisi ve EPC Teslimatı
2026-10-09
Bir vakumlu damıtma ısıtıcısı, ısı dengesini kağıt üzerine aktarabilir ve iki yıl içinde yine de tüplerini şişirebilir. Görev rakamı doğruydu. Başarısız olan ise başka bir disiplinde alınan bir karardı: yüzey alanından tasarruf etmek için akı limitinin yükseltilmesi, brülör aralığının arsaya uyacak şekilde daraltılması, imalatı basitleştirmek için bir boru desteğinin taşınması.
İşte detaydan önce kısa cevap. Ateşlenen bir ısıtıcı için mühendislik, bir termal hesaplama değil, bir birleştirme alıştırmasıdır. Proses görevi, bobin metalurjisi, mekanik yapı, yanma kontrolü ve taşıma limitlerinin birbirine yakın olması gerekir çünkü bunların en zayıfı bakım aralığını belirler.
Bir ısıtıcı, donanım eklenmiş bir termal derecelendirme olarak satın alındığında, disiplinler arasındaki boşluklar daha sonra sıcak noktalar olarak yeniden ortaya çıkar. Her biri diğerlerinin bağlı olduğu bilgileri üreten altı mühendislik akışının paralel olarak geliştirilmesi gerekiyor.
| Akış | Tipik teslimatlar | Yetersiz mühendislik uygulanmışsa arıza modu |
|---|---|---|
| Proses ve termal tasarım | Isı dengesi, bobin düzeni, akı profili, çekiş ve akış hesaplamaları | Koklaşma, sıcak noktalar, kısa bobin ömrü |
| Bobin metalurjisi ve boru imalatı | Alaşım seçimi, santrifüj döküm, kaynak prosedürleri, boyut toleransları | Sürünme kopması, karbürizasyon, duvar incelmesi |
| Mekanik, yapısal ve refrakter | Muhafaza, destekler, genleşme derzleri, yığın ve kanal çelik işleri, rüzgar ve sismik tasarım | Çatlama, sızıntı, titreşim hasarı |
| Yanma ve kontroller | Brülör seçimi ve aralığı, hava/yakıt oranı, çekiş ve sıcaklık kontrolü, kilitlemeler | Alev çarpması, yanma sonrası, dengesiz çalışma |
| İmalat, muayene ve kalite güvencesi | Kaynak, kaynak sonrası ısıl işlem, NDT, hidrostatik test, boyut kontrolü | Sahanın yeniden işlenmesi, gecikmeli başlatma |
| Taşıma ve montaj | Modülerleştirme, kaldırma noktaları, roll-on/roll-off nakliye, saha montaj sırası | Hasarlı modüller, boşta duran vinçler, program kayması |
İçerik kadar sıra da önemlidir: bobin düzeni mekanik tasarımı besler ve mekanik tasarım da taşıma sınırlarını besler. Birkaç yükleniciye bölünmüş projelerde sorunların yaşandığı yer bu akışların arasındaki boşluktur.
Isıtıcının görev boyutları; Akış ne kadar süreceğine karar verir. Ortalama radyant akısı, veri sayfasındaki şekildir, ancak ilk önce arızalanan tüp, pik akı bölgesinde, genellikle brülörlerin yanında veya radyant bölümünün başladığı koruma tüplerinde bulunur.
İyi uygulama, hizmete bağlı olarak tepe-ortalama oranını kabaca 1,3 ile 2,0 arasında tutar ve tepe noktasını vakum, koklaştırma ve kalıntı hizmetleri için temiz, yüksek hızlı akışlara göre çok daha düşük bir tavanın altında tutar. Koklaşma oranı ve sürünme hasarı, boru metal sıcaklığıyla birlikte keskin bir şekilde artar, dolayısıyla küçük bir yerel fazlalık, sessizce yıllar süren çalışma uzunluğunu tüketir.
Kütle hızı, görevi değiştirmeden duvar sıcaklığını düşüren kaldıraçtır. Aynı yüzey alanına sahip iki bobin, iç hızları farklıysa çok farklı duvar sıcaklıklarında çalışabilir ve daha yavaş olan genellikle teklifte daha ucuz görünür.
hakkındaki notumuz Petrokimya endüstrisinde ateşlemeli ısıtıcı seçimi ve mühendislik uygulamaları bu seçim mantığını daha derinlemesine ele alır.
Alaşım seçimi bir sıcaklık sorusu olarak çerçevelenir. Bu aynı zamanda bir karbürizasyon, korozyon ve kaynaklanabilirlik sorunudur.
Santrifüj döküm, reformer, çatlama ve radyant bobin tüplerine statik dökümden daha iyi sürünme direncine sahip sütunlu bir tane yapısı kazandırır, bu nedenle yüksek sıcaklıktaki hizmetlere hakimdir. Tipik seçimler, orta sıcaklıklarda karbon çeliği ve 1.25Cr-2.25Cr'den, hidroproses ve buhar reformasyonu için 9Cr-1Mo'ya, metal sıcaklıklarının kabaca 900 °C'yi aştığı 347H ve HP-modifiye alaşımlar gibi östenitik kalitelere kadar uzanır.
Metalurjinin hayatta kalıp kalmayacağına karar veren ayrıntılar daha az görünürdür: 9Cr malzeme için kaynak prosedürü ve kaynak sonrası ısıl işlem, duvar kalınlığı ve ovallik toleransı ve delik temizliği. Duvar kalınlığındaki yüzde birkaç değişim hem gerilimi hem de ısı transferini değiştirir ve katalizörle doldurulmuş tüplerde tüm reaktörün basınç düşüşünü değiştirir.
 Radyant Bobin Fırınları için Özel Kırma Borusu Yüksek sıcaklık kırma fırınları için yedek radyant bobin borusu; duvar kalınlığı, ovallik, delik temizliği ve kaynak detayları gerilimi, ısı transferini ve kapatma aralıklarını etkiler. Ürünü Görüntüle →
Çatlama veya radyant bobin değişiminde tüp, ısıtıcının bir aksesuarı değildir. Kapatma aralığını tanımlayan bileşendir.
Rafineri ısıtıcıları cephe çizimlerinde benzer görünürler ve hizmet sırasında çok farklı davranırlar.
 ADU ve VDU için Özel Ateşlemeli Isıtıcı Atmosferik ve vakumlu damıtma için tasarlanan bu ateşlemeli ısıtıcı, rafineri ham petrolünün ön ısıtılması için tek tip çok bölgeli ısıtma, yüksek termal verimlilik ve korozyona dayanıklı yapı sunar. Ürünü Görüntüle →
Her durumda proses mühendisi akı ve hız sınırını ayarlar ve makine mühendisinin bunu aşırı basınç düşüşü olmadan tutan bir bobin teslim etmesi gerekir.
Kimyasal ısıtıcılar aynı bileşenleri daha fazla iter. Etilen parçalama fırınları, kısa kalma süreleriyle 800-870 °C civarındaki bobin çıkış sıcaklıklarını çalıştırır; bu, bobin boyunca tekdüze bir ısı profilini koruyan yüksek akı, yüksek alaşımlı borular ve brülör düzenleri anlamına gelir. Stiren üniteleri bir buhar kızdırıcısı ekler, propan dehidrojenasyonu ve olefin dönüştürme üniteleri kontrollü bir profilde reaksiyon ısısının sağlanmasına ihtiyaç duyar ve hidrojen reformerleri tüm radyant kutusu boyunca boru duvarı sıcaklığının homojenliğine bağlıdır.
 Hidrokarbon Piroliz için Özel Etilen Kırma Fırını Hassas, eşit yüksek sıcaklıkta ısı için optimize edilmiş radyant ve konveksiyon bölümleri ve gelişmiş brülörler içeren, buharla parçalama yoluyla etilen üretimi için. Ürünü Görüntüle →
Mühendislik dersi, akı tekdüzeliğinin, devreye alma sırasında keşfedilmek yerine, brülör yerleşimi aşamasında gösterilen, başlı başına bir çıktı olduğudur.
Termal tasarım düzeltildikten sonra, hizmette kalıp kalmayacağına üç mekanik soru karar verir.
Erişilebilirlik bu listeye aittir. Eğer bir boru yapısal bir elemanı kesmeden değiştirilemezse, ısıtıcının maliyeti, satın alma sırasında tasarruf edilenden yirmi yıldan daha fazla olacaktır.
Son mühendislik aşaması sıklıkla programa karar verir. Radyant bölümler ve konveksiyon modülleri, nakliyenin izin verdiği ölçüde atölyede üretilir; bu sayede kaynak, kaynak sonrası ısıl işlem, tahribatsız muayene ve hidrostatik testler saha bileşiği yerine kontrollü bir ortama taşınır.
Taşıma sınırları gerçek tasarım kısıtlamalarıdır. 20.000 m² montaj salonu ve 150 ton kaldırma kapasitesi ile yaklaşık 40.000 m² ağır ekipman tabanı, modül ağırlığının üst sınırını belirler; Yaklaşık 200 m uzunluğunda, 8 m su derinliğinde ve 50.000 tonluk roll-on hareketlerine uygun özel bir roll-on/roll-off iskelesi, denizaşırı teslimat için modül boyutunun üst sınırını belirler. Bu rakamlar, üç ay sonra yayınlanan nakliye fiyat teklifine değil, mekanik tasarım incelemesine aittir.
Performans testini geçen bir ısıtıcı ilk yılında yine de başarısız olabilir ve nedenleri nadiren egzotiktir.
Şekil 2: İstatistiksel bir iddiadan ziyade incelemeye yönelik bir bilgi olarak sunulan, işletme deneyiminden alınan açıklayıcı bölüm. Brülör ayarı, oksijen ayarı ve çekiş kontrolü, ilk sorunların en büyük payını oluşturur ve üçü de tasarım kusurlarından ziyade devreye alma faaliyetleridir. Boru hasarı ikinci sırada yer alır çünkü burası akı, alaşım ve hız konusunda daha erken tavizlerin nihayet ortaya çıktığı yerdir. Pratik yanıt, operasyonun ilk haftalarında, planlanan ilk kapatmanın ardından tekrarlanan, yapılandırılmış bir sıcak nokta araştırmasıdır.
Ateşli ısıtıcı talimatını vermeden önce, bunların her birinin toplantı notları yerine yazılı olarak yanıtlanmasını sağlayın.
Hayır. Görev, ne kadar ısının aktarılacağını belirler; akı ve yüzey alanı kutu boyutunu belirler. Daha yüksek bir akıyı kabul etmek, yüzey alanını ve ön maliyeti azaltır ve normal olarak koku giderme veya tüp değiştirme arasındaki süreyi kısaltır.
Vakumlu damıtma, koklaştırma ve kalıntı hizmetlerinde olduğu gibi prosesin boru duvarında malzeme biriktirebildiği her durumda veya çıkış sıcaklığı alaşımın sürünme sınırına yakın olduğunda. Temiz, yüksek hızlı akışlar daha yüksek zirveleri tolere eder.
Yeter ki normal akı dengesizliği, brülör değişimi ve ılımlı besleme değişimi boru-metal sıcaklığını tasarım değerinin üzerine çıkaramaz. Dökme alaşımlı bir boru üzerinde onlarca derece olarak ölçülen kenar boşluğu muhafazakar değildir.
Akı profilleri, hız hesaplamaları, alaşım ve kaynak dokümantasyonu, muayene kayıtları ve gerçek kaldırma ve nakliye sınırlarına göre kontrol edilen bir taşıma planı.
Ateşli bir ısıtıcının mühendisliği, daha büyük ölçekte tekrarlanan bir hesaplama değildir. Bu, imalat başlamadan önce termal, metalurjik, mekanik ve lojistik yanıtların mutabakata varılması gereken ve herhangi bir bağlantıdaki en ucuz seçeneğin daha sonra işletme maliyeti olarak yeniden ortaya çıkma eğiliminde olduğu bir kararlar zinciridir.
Yeni bir ısıtıcı, bobin değişimi veya yenileme belirtiyorsanız, mühendislik ekibimize görevi, hizmeti ve nakliye rotasını gönderin , biz de projenizi hangi bağlantının yöneteceğini size söyleyeceğiz.
Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MOREBeşinci yıl yerine 18. ayda arızalanan bir radyant bobin, etilen üretimini kesintiye uğratmaktan daha fazlasını yapar. Plansız bir kapatmaya, vinç kaldırmaya ve aynı fırındaki her kaynağın yenid...
READ MOREAteşlemeli bir ısıtıcının konveksiyon bölümü, termal verimliliğin kazanıldığı veya kaybedildiği yerdir. Baca gazı radyan bölümden 400–650 °C'de çıkar ve yakıtın ısı salınımının %35'...
READ MOREGecikmeli koklaştırma ünitesinde üç yıl çalıştıktan sonra, ateşlenen bir ısıtıcının baca gazı çıkış sıcaklığı 180 °C'den 246 °C'ye sürüklendi. Brülörler ayarlanmıştı ve radyant tüpler ...
READ MORE
Çeşitli olefin dönüşüm proseslerinde kullanılan Olefin Dönüşüm Ateşlemeli Isıtıcı, stabil kimyasal reaksiyonlar ve proses kontrolü için gereken güvenilir ve tekdüze ısı girdisini sağlar. Fırın, sür...
See Details
Hidrokraking Ateşlemeli Isıtıcımız, modern petrol rafinasyonunda kritik bir süreç olan hidrokraking ünitelerinde yüksek performanslı ısıtma için tasarlanmıştır. Verimli kırma reaksiyonları sağlamak...
See Details
Propan Dehidrojenasyon Fırını (PDH Fırını), petrokimya tesislerinde propan dehidrojenasyon işlemleri için stabil, yüksek sıcaklıkta ısı sağlamak üzere özel olarak tasarlanmıştır. Fırın, maksimum pr...
See Details
Ksilen Yeniden Kaynatıcı Ateşli Isıtıcımız, petrokimya ve kimyasal işleme tesislerinde verimli ksilen ayrımı ve geri kazanımı için tasarlanmış, hassas şekilde tasarlanmış bir endüstriyel ısıtma çöz...
See Details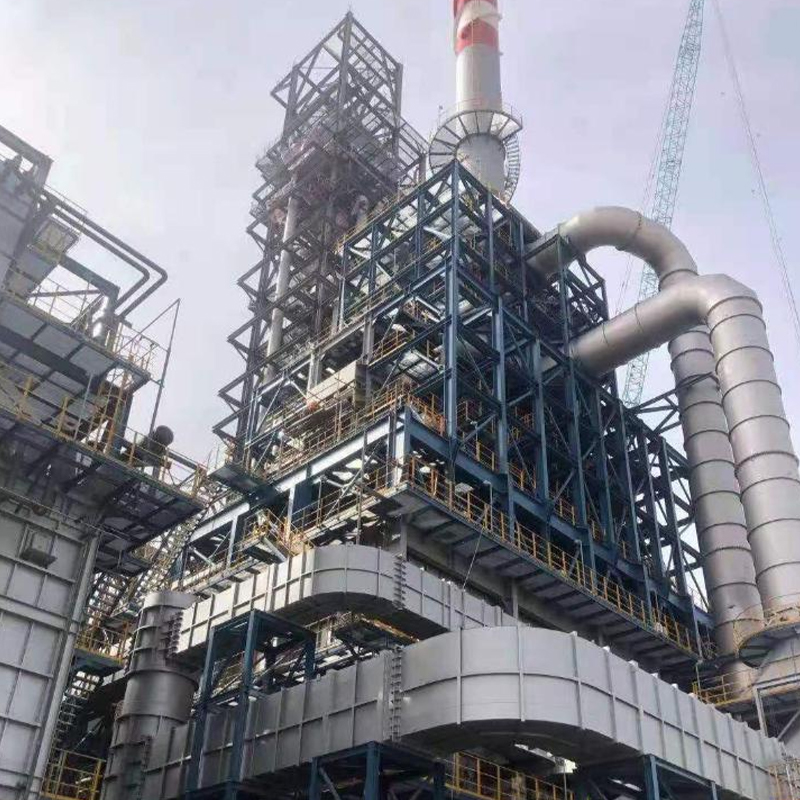
Dördü Bir Arada Reforming Ateşli Isıtıcımız, modern petrol rafine etme ve kimyasal işleme operasyonları için tasarlanmış yüksek verimli, gelişmiş bir ısıtma çözümüdür. Termal performansı optimize e...
See Details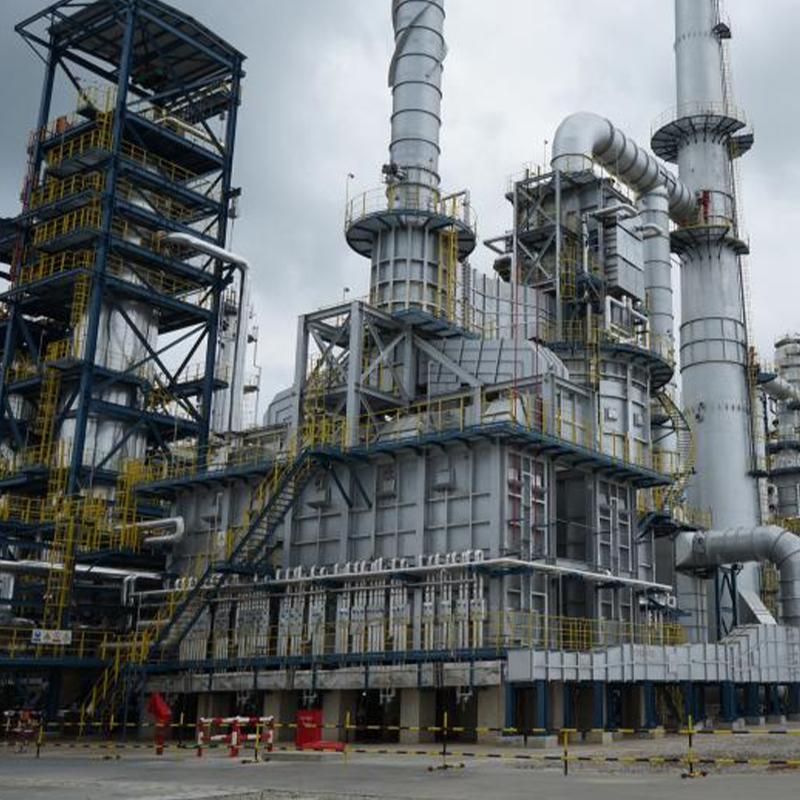
Dizel Hidroişlem Ateşli Isıtıcımız, dizel hidrofinasyon proseslerinde yüksek verimli ısıtma için özel olarak tasarlanmıştır. Daha temiz dizel üretimi için optimum hidrojenasyon reaksiyonlarını mümk...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-posta
Adres
No.20, Fuyang Yolu, Jingjiang Şehri, Jiangsu Eyaleti, Çin
Medya