Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MORE
 Ana sayfa / Haberler / Sektör Haberleri / Hidrojen Üretimi Reformer Tüpleri: Malzemeler, Hizmet Ömrü ve Seçim Kılavuzu
2026-08-14
60.000 Nm³/saat kapasiteli bir hidrojen tesisi tipik olarak 900°C'ye yakın duvar sıcaklıklarında çalışan 80 ila 120 reformer tüp içerir. Eğer tüplerden biri arızalanırsa, üretim yeniden başlatılmadan önce genellikle fırının kapatılması, katalizörün boşaltılması ve hasarlı elemanın değiştirilmesi gerekir. Uygulamada, arızalı bir tüp, üretim kaybı açısından tüpün kendisinin maliyetinden çok daha fazla maliyete neden olabilir. Bu nedenle mühendisler reformer tüp spesifikasyonunu, malzeme doğrulamasını ve tedarikçi seçimini rutin satın alma yerine kritik görevler olarak ele alıyor.
Bu kılavuz, hidrojen üretimi reformer tüpünün nasıl çalıştığını, hangi alaşımların baskın olduğunu, neden santrifüj dökümün tercih edilen üretim yöntemi olduğunu, tüplerin nasıl arızalandığını ve sipariş vermeden önce nelerin kontrol edilmesi gerektiğini kapsar.
Hidrojen üretimi dönüştürücü tüpü, buharlı metan dönüştürücünün radyant bölümüne monte edilen dikey, katalizörle doldurulmuş bir basınç kabıdır. Buhar ve doğal gaz üst kısımdan girer, katalizörden aşağıya doğru ilerlerken reaksiyona girer ve alt kısmı hidrojen açısından zengin sentez gazı olarak bırakır. Ana reaksiyon endotermiktir: metan buharla reaksiyona girerek karbon monoksit ve üç mol hidrojen üretir.
Mühendislik problemini üç koşul tanımlar: Reaksiyon ısıyı emer, dolayısıyla tüp duvarının katalizör yatağına yüksek ısı akışları iletmesi gerekir; süreç genellikle 1,5 ila 3,5 MPa basınç altında çalışır; ve boru metali sıcaklıkları 850 ila 950°C'ye ulaşır ve yükselmeler sırasında 1000°C'nin üzerinde geçici sapmalar olur.
İç basıncı bin dereceye yakın metal sıcaklığıyla birleştirdiğinizde tüp, sürünme sınırlı bir bileşen haline gelir. Tasarım ömrü, korozyon marjlarına göre değil, alaşımın yavaş, zamana bağlı deformasyonuna göre belirlenir. Bu nedenle alaşım seçimi ve döküm kalitesi, fırının büyük onarımlar arasında ne kadar süre çalışabileceğini belirler. Prosesin arkasındaki tesis düzeyindeki mantık için, buhar dönüştürücünün amacına ilişkin makale, dönüştürücünün bir hidrojen ünitesine nasıl uyduğunu açıklamaktadır.
Donanım tarafında ise Tuopu Industry gibi bir tedarikçi şunları sağlıyor: tam hidrojen üretimi reformcuları radyant tüp dizisi, brülör düzeni ve çıkış manifoldlarının tek bir entegre sistem olarak tasarlandığı.
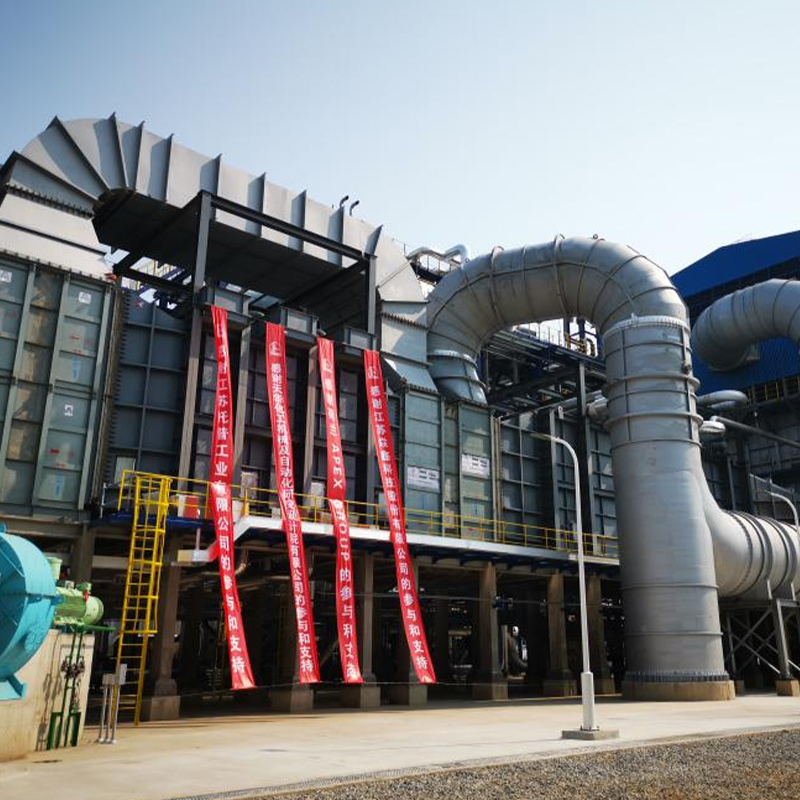 Çin Hidrojen Üretimi Reformer Üreticisi, Özel Fabrika - Tuopu Industry Çin'in en iyi Hidrojen Üretimi Reformer üreticisi ve fabrikası olan Tuopu Industry, küresel endüstri için Hidrojen Üretimi Reformer'ı sağlıyor... Ürünü Görüntüle →
Reformer tüpler santrifüj döküm ısıya dayanıklı paslanmaz çeliklerden yapılmıştır. Eski HK40 (25Cr-20Ni) kalitesinin yerini büyük ölçüde HP40Nb (niyobyumlu 25Cr-35Ni) ve daha yeni SU 600 tipi mikro alaşımlı kaliteler aldı. Niyobyum, ostenitik matriste yüksek sıcaklıkta sürünme deformasyonunu yavaşlatan ince, kararlı karbürler oluşturur.
Sürünme mukavemeti en etkili tasarım özelliğidir. Yaklaşık 800°C'nin üzerinde duvar sıcaklığı, birinci sınıf alaşımlar bile yavaşça uzar. Tasarımcılar, ortalama kasnak geriliminin 100.000 saatlik tasarım ömrü boyunca (yaklaşık 11,4 yıl) izin verilen seviyenin altında kalmasını sağlayacak şekilde duvar kalınlığını ayarlamak için akma kopma verilerini kullanıyor. Tasarım sıcaklığının yalnızca 15 ila 20°C aşılması kalan ömrü yarıya indirebilir.
| Mülkiyet | HK40 | HP40Nb | SU 600 tipi mikro alaşımlı |
|---|---|---|---|
| Nominal bileşim | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb artı mikro eklemeler |
| Boru metali için tipik servis tavanı | yaklaşık 900°C | yaklaşık 950°C | yaklaşık 1000°C |
| 950°C'de 100.000 saat sürünme kopma mukavemeti | üçü arasında en düşük | orta düzey | en yüksek |
| Karbürizasyon direnci | iyi | daha iyi | en iyi |
| Ortak uygulamalar | eski tesisler, düşük görev yedek parçaları | standart hidrojen reformerleri | yüksek verimli ve yüksek sıcaklık üniteleri |
Kaliteyi yalnızca fiyata değil, tasarım sıcaklığına, besleme bileşimine ve beklenen termal döngülere göre seçin. Mikro alaşımlı kalitenin başlangıçta maliyeti daha yüksektir ancak daha ince bir duvar, daha uzun bir tasarım ömrü veya her ikisine de olanak tanır.
Reformer tüpler, statik döküm yerine santrifüj döküm yoluyla üretilir çünkü süreç, görevin gerektirdiği yapıyı sağlar. Erimiş alaşım dönen bir çelik kalıba dökülür; merkezkaç kuvveti metali eşit şekilde yayar ve eksene dik olarak yönlendirilmiş ince sütunlu tane yapısına sahip, en iyi sürünme direncini sağlayan yoğun bir tüp oluşturur.
İyi uygulanmış bir santrifüj döküm, düzgün duvar kalınlığı, büzülme boşlukları olmayan yüksek yoğunluk, sürünme ve termal yorulmaya dirençli sütunlu taneler ve katalizör yüklemeye hazır, temiz bir iç delik sağlar.
Tüm reformer tüplerinin aynı olduğunu varsaymayın. Fark, bileşim kontrolünde, kalıp hazırlamada, ısıl işlemde ve denetim programında ortaya çıkar. Kimyasal analizi, oda ve yüksek sıcaklıktaki çekme sonuçlarını, tüp boyunca sertlik araştırmalarını ve radyografi veya ultrasonik raporları doğrulayın. Bu belgeler tüpün tasarımın varsaydığı gibi davranacağının tek kanıtıdır.
950°C'de yaklaşık 100.000 saatlik sürünme kopma mukavemeti
SU 600 tipiyle ilgili ölçek 100'e ayarlanmıştır. Kesin değerler ısıl işleme, duvar kalınlığına ve gerilim seviyesine bağlıdır.
Tuopu Endüstri üretiyor Kendi bünyesinde santrifüj döküm ile reformer tüpler Böylece her tüp tesisten aynı ısıya bağlı erime sertifikaları, mekanik test raporları ve boyutsal kayıtlarla birlikte çıkar.
 Çin Hidrojen Üretimi Reformer Boru Üreticisi, Fabrika Tuopu Industry, Çin'de hidrojen üretimi reformer tüp üreticisidir. Yüksek kaliteli katalizör tüpleri ve reaksiyon tüplerini doğrudan tedarik ediyoruz... Ürünü Görüntüle →
Reformer tüp arızalarının çoğu beş kategoriye ayrılır:
Reformer tüp arıza mekanizmalarının tipik dağılımı
Yüzdeler, ateşlenen hidrojen tesislerindeki operatör deneyimine dayalı gösterge niteliğindeki değerlerdir; gerçek paylar fırının yaşına ve çalışma tarzına göre değişir.
Pratik sonuç, sıcaklık kontrolünün en güçlü kaldıraç olduğudur. Kızılötesi duvar sıcaklığı haritalaması, sıcak bantları erkenden ortaya çıkarırken eylem hala mümkündür. Uzun tüp ömrü, tasarım sıcaklığına saygı göstermek, ısıtma ve soğutma oranlarını sınırlamak, brülörleri hizalı tutmak ve katalizör bozulmadan önce değiştirmek anlamına gelir.
Reformer tüp alımı bir emtia işlemi değildir. Metalurji yanlışsa veya dokümantasyon eksikse sorun genellikle yalnızca servis sırasında ortaya çıkar. Sipariş vermeden önce bu kontrol listesini inceleyin:
Fırının tamamını alırken de aynı disiplin geçerlidir. Hem ısıtıcı hem de boru metalurjisinde şirket içi deneyime sahip bir tedarikçi, arayüz riskini azaltır. Fırının geri kalanı hakkında rehberlik sağlamak amacıyla, ateşlemeli ısıtıcı seçimi ve mühendislik uygulamaları makalesi, petrokimya hizmetinde termal verimlilik, brülör düzeni ve malzeme stratejisini kapsamaktadır.
Radyant tüpler en çok ilgiyi çekmektedir ancak yakıt girişinin %30 ila 40'ı radyant bölümünden sıcak baca gazı olarak çıkmaktadır. Konveksiyon bölümü, beslemeyi ön ısıtmak, buharı aşırı ısıtmak ve yanma havasını ısıtmak için bu ısının bir kısmını geri kazanır. Baca sıcaklığındaki her 25°C'lik düşüş, toplam fırın verimliliğini kabaca yüzde bir puan artırır.
Modüler bir konveksiyon bölümü atölyede üretilmiştir, bu da saha çalışmalarını kısaltır ve kontrollü kaynak ve test yapılmasına olanak tanır. Boru malzemeleri orta dereceli metal sıcaklıkları için seçilir ancak yine de baca gazı korozyon direncine ihtiyaç duyar. Tuopu Endüstri teklifleri konveksiyon bölümü modülleri fırın zarfıyla eşleştirilerek satın alma ve saha kurulumunu basitleştirir.
 Çin Konveksiyon Bölüm Modülü Üretici, Fabrika Tuopu Industry, ağır hizmet tipi modüler fırın konveksiyon bölümleri sunan bir Çin konveksiyon bölümü modülü üreticisi ve fabrikasıdır. Ürünü Görüntüle →
Operasyon, gerçek boru ömrünü herhangi bir tasarım marjından daha fazla belirler. Uzun tüp kampanyalarına sahip tesisler aynı temel uygulamaları takip etmektedir:
Boru metal sıcaklığına karşı bağıl sürünme ömrü
Yayınlanmış tipik akma kopma verilerine dayanan bağıl ölçek; kesin ilişki alaşıma ve stres seviyesine bağlıdır.
Tasarım ömrü normalde 100.000 saat olup, yaklaşık 11,4 yıldır. Dikkatli bir sıcaklık yönetimi ile gerçek ömür daha uzun olabilir veya fırında kronik sıcak noktalar veya sık sık döngü yaşanıyorsa daha kısa olabilir. Karar verici faktör takvim yaşı değil, birikmiş metal sıcaklığı geçmişidir.
Reformer tüpü katalizör içerir ve hidrokarbonları ve buharı endotermik bir reaksiyonla sentez gazına dönüştürür. Etilen fırınındaki bir parçalama tüpü hiçbir katalizör içermez ve hidrokarbonları parçalamak için yalnızca radyant ısıya dayanır. Farklı hizmet talepleri, farklı alaşım ve tasarım seçenekleri gerektirir.
Küçük bağlantı kaynakları kabul edilebilir, ancak sürünme çatlağı olan bir boruya kalıcı olarak kaynak yapılmamalıdır. Kaynakla eskitilmiş malzeme yeni gerilim konsantrasyonları ortaya çıkarır ve daha derin hasarları gizleyebilir. Standart uygulama, hasarlı tüpü değiştirmek ve bobinin geri kalanını incelemektir.
Sürünme mukavemeti görsel olarak kontrol edilemez. Tasarım ömrünün tek garantisi doğrulanabilir bileşim, mekanik test verileri ve her ısıtmadan elde edilen NDT sonuçlarıdır. Gerçek dökümle eşleşmeyen bir sertifika, 100.000 saatlik bir tasarımı çok daha kısa bir kullanım ömrüne dönüştürebilir.
Hidrojen üretimi reformer tüpleri metallerin yapabileceklerinin sınırında çalışır. Ana kararlar alaşım kalitesi, santrifüj döküm kalitesi, tasarım marjı ve tedarikçi güvenilirliğidir. Bu dördünü doğru şekilde kullanırsanız fırın on yıl veya daha uzun bir süre boyunca istikrarlı bir şekilde çalışacaktır. Doğrulama adımlarını atlayın ve tüm fırını, değiştirilmesi pahalı olan bileşenlere yatırmış olursunuz.
Tuopu Industry mühendislik ekibi proses koşullarınızı inceleyebilir ve tesisinize uygun bir fırın konfigürasyonu ve boru kalitesi önerebilir. Onlara şu adresten ulaşın: iletişim sayfası .
Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MOREBeşinci yıl yerine 18. ayda arızalanan bir radyant bobin, etilen üretimini kesintiye uğratmaktan daha fazlasını yapar. Plansız bir kapatmaya, vinç kaldırmaya ve aynı fırındaki her kaynağın yenid...
READ MOREAteşlemeli bir ısıtıcının konveksiyon bölümü, termal verimliliğin kazanıldığı veya kaybedildiği yerdir. Baca gazı radyan bölümden 400–650 °C'de çıkar ve yakıtın ısı salınımının %35'...
READ MOREGecikmeli koklaştırma ünitesinde üç yıl çalıştıktan sonra, ateşlenen bir ısıtıcının baca gazı çıkış sıcaklığı 180 °C'den 246 °C'ye sürüklendi. Brülörler ayarlanmıştı ve radyant tüpler ...
READ MORE
Hidrojen Üretim Reformerimiz, rafinerilerde ve petrokimya tesislerinde hidrojen üretim süreçleri için hassas ve güvenilir ısıtma sağlamak üzere özel olarak tasarlanmıştır. Verimli hidrojen üretimi ...
See Details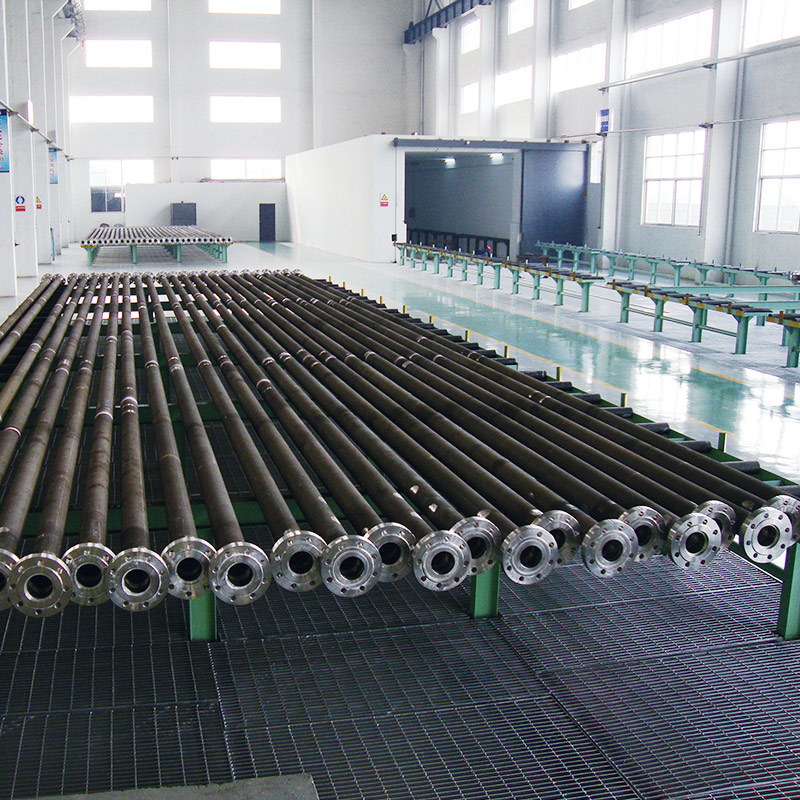
Tuopu'nun Reformer Tüpü, endüstriyel fırınlardaki yüksek sıcaklıktaki kimyasal reaksiyonlar için tasarlanmış olup verimli ısı transferi, yapısal bütünlük ve uzun vadeli operasyonel stabilite s...
See Details
İki boyutlu işbirliğine dayalı tasarım için COMMOS ve akıllı PID'yi kullanarak dijital teslimat düzeyine ulaşın.
See Details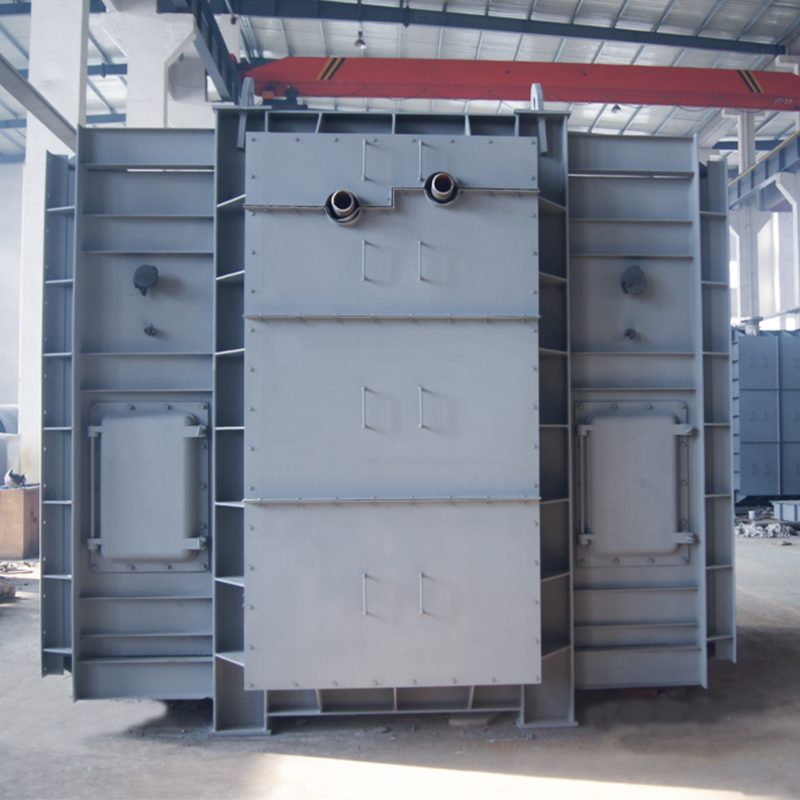
Konveksiyon Bölüm Modülü ve Radyant Bölüm Modülü, endüstriyel fırınlarda ısı transferini ve enerji verimliliğini optimize etmek için tasarlanmıştır. Gelişmiş konveksiyon ve radyasyon teknolojilerin...
See Details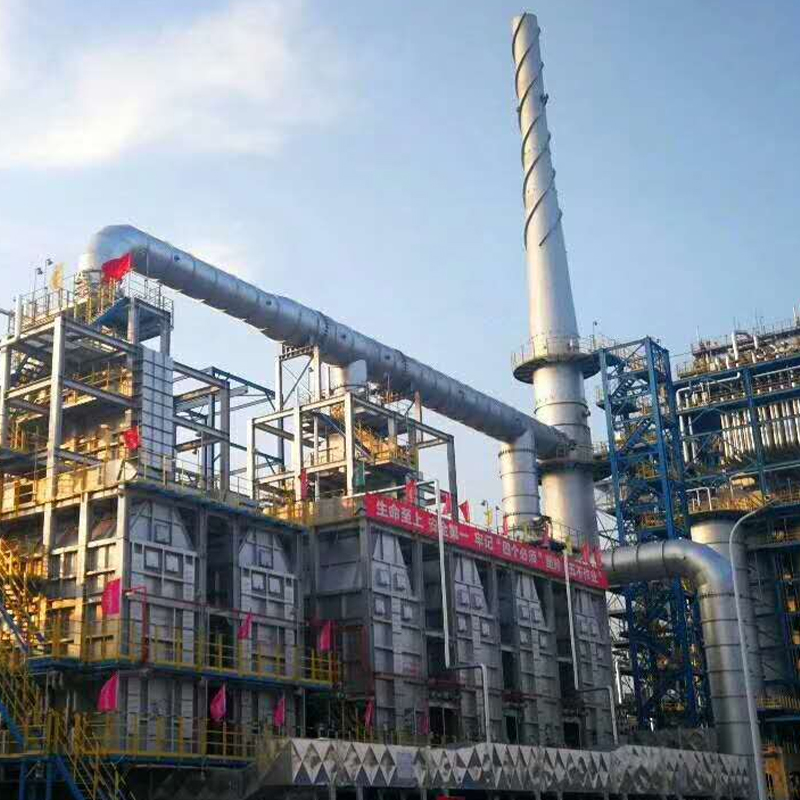
Kalıntı Hidrokraking Isıtıcımız, ağır yağlı hidrofinasyon proseslerinde verimli ısıtma için tasarlanmıştır. Ağır hammaddelerin iyileştirilmesi için optimum hidrojenasyon reaksiyonlarını sağlayarak ...
See Details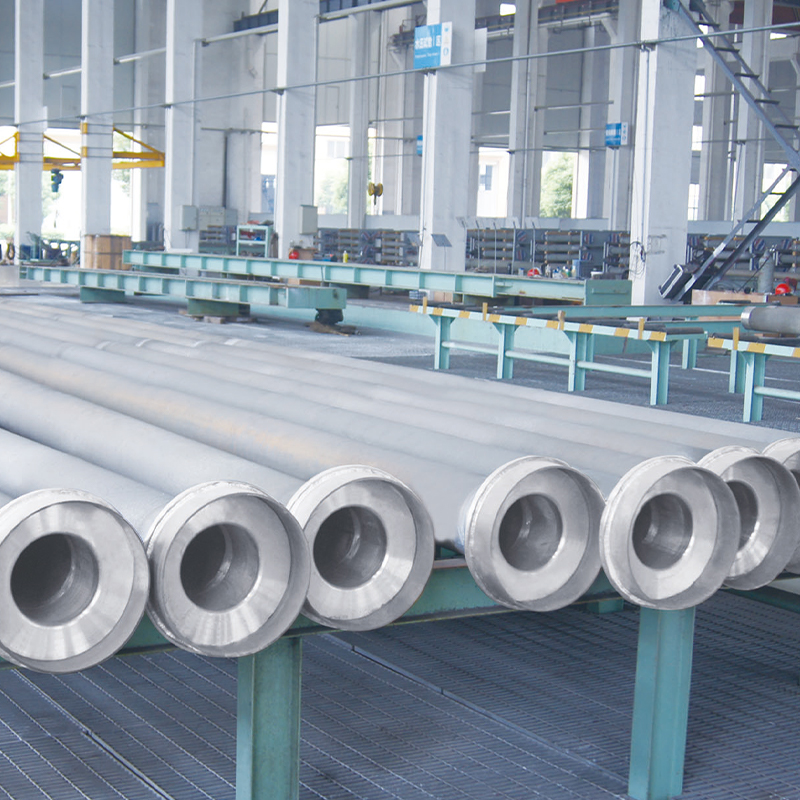
Tuopu'nun DRI Fırın Tüp Serisi, Doğrudan İndirgenmiş Demir (DRI) fırınları için özel olarak tasarlanmıştır ve üstün ısı direnci, mekanik güç ve uzun vadeli operasyonel stabilite sunar. Gelişmi...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-posta
Adres
No.20, Fuyang Yolu, Jingjiang Şehri, Jiangsu Eyaleti, Çin
Medya