Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MORE
 Ana sayfa / Haberler / Sektör Haberleri / Santrifüj Döküm Fırını Borusu: Süreç, Faydalar ve Tedarik Kılavuzu
2026-09-04
Reformer fırın tüpünüz yalnızca 38 ay hizmet verdikten sonra arızalandı. Değiştirme teklifinde sekiz hafta yazıyor ama geri dönüş süreniz altıda doluyor. Yırtılmış bir boru asla sadece bir boru değildir; bu, üretim kaybı, süreç aksaklıkları ve yedek parça bulma çabası anlamına gelir.
Santrifüj döküm fırını tüpleri, yüksek sıcaklıkta reformasyon ve kırma hizmetinin omurgasıdır. Sürünme ve karbürleşmeye dirençli, yoğun, ince taneli bir mikro yapı sunarlar. Ancak alaşım, duvar kalınlığı ve tedarikçi kalite sistemi, ateşlenen ısıtıcınızın tam çalışma döngüsü boyunca güvenilir bir şekilde çalışıp çalışmayacağını veya tesisinizin erken kapanmasına neden olup olmayacağını belirler.
Santrifüj döküm, reformer ve kırma fırın boruları için tercih edilen üretim yöntemidir çünkü dövme ve statik döküm yöntemlerinin ekonomik olarak eşleşemeyeceği tekdüze, neredeyse boşluksuz bir duvar üretir. Erimiş alaşım, yüksek hızda dönen silindirik bir kalıba dökülür. Merkezkaç kuvveti metali kalıp duvarına doğru tutar ve katılaşma dış yüzeyden deliğe doğru doğrultulu olarak ilerler. Daha hafif yabancı maddeler ve cüruf iç delikte toplanır ve daha sonra makineyle çıkarılır.
Sonuç, büzülme gözenekliliği ve merkez hattı kusurları olmayan, ince, sütunlu tane yapısına sahip bir tüp duvarıdır. Bu yapı doğrudan daha uzun sürünme ömrüne ve karbürizasyona karşı daha iyi dirence dönüşür. Çoğu reformer ve kırma hizmetlerinde, santrifüjle dökülmüş borular standart spesifikasyondur.
| Özellik | Santrifüj Döküm | Statik Döküm | Sorunsuz işlenmiş |
|---|---|---|---|
| Duvar sağlamlığı | Yüksek, neredeyse boşluksuz | Orta, gözeneklilik riski | Yüksek |
| Tahıl yapısı | İnce sütunlu, yönlü | Kaba, rastgele | Deforme olmuş, yeniden kristalleşmiş |
| Safsızlık konumu | İç delik, işlenmiş | Rastgele dağıtım | Malzeme içinde |
| Tipik tolerans | ±0,5 mm (işlenmiş) | ±5,0 mm | ±1,0 mm |
| Tüp maliyeti | Orta | Düşük | Yüksek |
İşleme sonrasında tipik duvar kalınlığı toleransı (mm). Daha düşük değerler daha sıkı boyut kontrolünü gösterir.
Alaşım seçimi, yalnızca malzeme fiyatını değil, beklenen maksimum metal sıcaklığını ve baskın arıza mekanizmasını da takip etmelidir. Hizmette reform yaparken, sürünme temel kaygıdır. Etilen parçalamasında karbürizasyon hakimdir. Doğrudan indirgenmiş demir (DRI) reformer tüpleri hem yüksek sıcaklıkla hem de indirgeyici atmosferle karşı karşıyadır.
Standart malzemeler HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) ve yüksek nikel 35Cr-45Ni mikro alaşımlı kalitelerdir. HK40'tan 35Cr-45Ni'ye geçtikçe maliyet artar ancak izin verilen tasarım stresi ve karbon nüfuzuna karşı direnç de artar. 1.000°C'de 35Cr-45Ni alaşımı, HP45'e göre yaklaşık yüzde 35 daha yüksek gerilim ve HK40'ın neredeyse iki katı gerilim taşıyabilir.
Sürünme kopma mukavemeti (MPa) ve metal sıcaklığı (°C). Tipik döküm alaşımı verilerine dayanan yaklaşık değerler.
| Alaşım | Krom (%) | Hayır (%) | Tipik maksimum metal sıcaklığı | Anahtar özellik |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Ekonomik, orta derecede sürünme mukavemeti |
| HP45 | 25 | 35 | 1.040°C | İyi sürünme mukavemeti, karbürizasyon direnci |
| 35Cr-45Ni | 30-35 | 45-50 | 1.080°C | Yüksek creep strength, superior carburization resistance |
 Yüksek Sıcaklık Hidrojen ve Katalitik Prosesler için Reformer Tüp Bu reformer tüp, endüstriyel fırınlarda hidrojen dönüşümü ve katalitik reaksiyonlar için tasarlanmıştır. Yapısal bütünlüğü ve uzun vadeli stabiliteyi sağlamak için üstün termal direnç, oksidasyon koruması ve hassas üretim sunar. Ürünü Görüntüle →
Her ikisi de santrifüjle dökülmüş tüpler olmasına rağmen, kırma tüpleri ve reformer tüpler farklı arıza modlarına göre tasarlanmıştır. Radyant bobinler olarak da adlandırılan parçalama tüpleri, dış duvar sıcaklığının 1.080°C'yi geçebildiği bir etilen parçalama fırınında çalışır. Baskın bozunma mekanizması karbürizasyondur: tüpün içinde kok oluşur, karbon alaşımın içine yayılır ve tüp sünekliğini kaybeder. Bu hizmet için HP mikro alaşımlı veya 35Cr-45Ni kaliteleri standarttır.
Reformer tüpler farklı bir görev taşır. Yaklaşık 850-1.000°C duvar sıcaklığında buhar metan reformasyonuyla çalışırlar. Asıl mesele sürünmedir: Borunun kendisini desteklemesi ve 100.000 saat veya daha uzun bir tasarım ömrü boyunca iç basınca dayanması gerekir. HP45, daha yüksek güvenilirliğe ihtiyaç duyulan yerlerde 35Cr-45Ni'nin kullanıldığı yaygın bir seçimdir.
DRI reformer tüpleri de benzer bir mantık izliyor ancak indirgeyici atmosferden ve doğrudan indirgenmiş demir tesislerinde daha yüksek çalışma sıcaklıklarından kaynaklanan ek zorluklarla birlikte. Hidrojen açısından zengin bir ortamda hem sürünme mukavemetini hem de karbon alımına karşı direnci sürdürebilen alaşımlara ihtiyaç duyarlar.
 Etilen ve Propilen Piroliz Fırınları için Kırma Tüpü Etilen ve propilenin parçalanması için tasarlanan bu radyant bobin, aşırı sıcaklıklara ve karbürizasyona karşı dayanıklıdır. Optimize edilmiş geometrisi, piroliz ünitelerinde servis ömrünü uzatmak için çok önemli olan, eşit ısı transferi ve koklaşma direnci sağlar. Ürünü Görüntüle →
Doğrudan indirgenmiş demir dönüştürücüler için, hidrojen saldırısına direnmek ve döngüsel çalışma altında kopma ömrünü korumak için genellikle DRI'ye özgü bir tüp tasarımına ihtiyaç duyulur.
 Doğrudan İndirgenmiş Demir Fırınları için DRI Reformer Boru DRI tesisleri için özel olarak tasarlanan bu tüp, atmosferin azaltılmasında hidrojen saldırısına ve karbon alımına karşı direnç gösterir. Alaşım bileşimi ve mekanik mukavemeti, döngüsel yüksek sıcaklıktaki işlemlerde güvenilirlik sağlayarak verimli çelik üretimini destekler. Ürünü Görüntüle →
Satın alma spesifikasyonunuz erken tüp arızasını önlemek için en etkili tek araçtır. İyi yazılmış bir spesifikasyon, düşük malzeme kalitesine sahip düşük maliyetli bir teklifin, pahalı bir arıza süresi olayına dönüşmesini önler.
Şartnamede en azından döküm standardı, kimyasal bileşim, boyut toleransları, muayene gereklilikleri ve belgeler belirtilmelidir. ASTM A297 veya ASTM A608'e referans vermek, dökümhaneye bileşim sınırları ve mekanik özellikler için net bir temel sağlar. İşleme sonrası duvar kalınlığı, son işlenmiş yüzeyde ±0,8 mm veya daha iyi bir toleransla, reformer tüpler için tipik olarak 10-18 mm'dir. Delik, ultrasonik incelemeye ve tutarlı ısı akışına izin verecek kadar pürüzsüz olmalıdır.
Sürünme hasarı, reformer tüp arızalarının en büyük tek nedeni olmaya devam ediyor. Kırma hizmetinde karbürizasyon hakimdir. Alev çarpmasından veya zayıf akış dağılımından kaynaklanan aşırı ısınma üçüncü en yaygın nedendir. Alaşım seçiminin, boru duvar kalınlığının ve brülör düzeninin birbiriyle bağlantılı kararlar olmasının nedeni tam olarak budur.
Bir tüp belirlediğinizde tüp duvarının yüzde 100 ultrasonik muayenesini isteyin. İşlenmiş kaynak uçlarındaki boya penetrant muayenesi, ultrasonik testlerin gözden kaçırabileceği yüzey çatlaklarını yakalar. Isı numarası, kimyasal analiz, ısıl işlem kayıtları ve mekanik test sonuçlarını gösteren malzeme izlenebilirlik sertifikalarını isteyin. Yüksek kükürt veya buhara maruz kalan uygulamalar için, dökümhaneden karbürizasyon direnci raporu veya sürünme kopması veri sayfası talep edin.
Fiyata yapılan vurgu çoğu zaman alıcıları vasıfsız tedarikçilere doğru itmektedir. Fırın borusu tedarikinde ise tam tersi mantık geçerlidir: Değiştirme, üretim kaybı ve plansız kapanmanın maliyeti hesaba katıldığında en düşük fiyatlı boru sıklıkla en pahalı boru haline gelir.
Büyük enerji operatörlerinin nitelikli satıcı listelerinde yer alan üreticileri arayın. Bu yeterlilik bir pazarlama detayı değildir. Bu, tedarikçinin dökümhane süreçlerini, ısıl işlemi, NDT kabiliyetini ve işleme doğruluğunu kapsayan denetimlerden geçtiği anlamına gelir. Bu aynı zamanda tüplerin katı spesifikasyonlara göre teslim edilmesi konusunda bir geçmiş performansı da gösterir.
Fabrika denetimleri önemlidir. Dökümhanenin modern elektrikli eritme kapasitesine, otomatik döküme, kayıtlı döngü verilerine sahip güvenilir bir ısıl işlem fırınına ve kimyasal ve mekanik testler için iyi donanımlı bir laboratuvara sahip olup olmadığını kontrol edin. CNC torna tezgahlarıyla işleme kapasitesi ve belgelenmiş boyutsal denetim protokolü ikinci bir faktördür. Büyük tüp modülleri ve tam ateşlemeli ısıtıcılar için, tedarikçinin büyük boyutlu ekipmanı monte etme ve nakletme becerisi de değerlendirilmelidir.
Niteliksiz bir tedarikçinin risklerini göz önünde bulundurun: ısıdan ısıya tutarsız kimyasal bileşim, aşırı duvar kalınlığı değişimi ve tüp duvarındaki mikro büzülme. Bu nedenle fırın borularına ilişkin satın alma kurallarının daha geniş ateşlemeli ısıtıcı projesiyle uyumlu hale getirilmesi gerekmektedir. EPC deneyimine sahip bir tedarikçi genellikle boru üretimini, konveksiyon modülü montajını ve saha yapımını ayrı satıcılardan daha etkili bir şekilde koordine edebilir. hakkındaki makalemizi okuyun radyasyon tüpü önlemleri Sahiplerin gözden kaçırdığı ortak kurulum ve çalıştırma tuzaklarını anlamak.
Gerçek santrifüj dökümde, metal dönen bir kalıba dökülür ve merkezkaç kuvveti tüp duvarını oluşturur. Kalıp yüksek hızda döner ve borunun içi boştur ve çekirdek yoktur. Yarı santrifüj döküm, iç geometriyi şekillendirmek ve dönüş hızlarını düşürmek için bir çekirdek kullanır; tekerlekler veya valf gövdeleri gibi parçalar için kullanılır. Fırın tüpleri gerçek santrifüj yoluna dayanır.
Etilen parçalama ve buharla reformasyon hizmeti için, işleme sonrası tipik duvar kalınlığı, parçalama bobinleri için 8-15 mm ve reformer tüpler için 10-18 mm'dir, ancak tam kalınlık, iç basınçtan, maksimum metal sıcaklığında izin verilen alaşım stresinden ve korozyon/karbürizasyon toleransından hesaplanır. Tasarım kodunu ve kullanım ömrü hedefini incelemeden asla duvar kalınlığı belirtmeyin.
Boru duvarının ultrasonik testi, işlenmiş kaynak hazırlık uçlarındaki boya penetrantıyla birlikte standarttır. Bazı spesifikasyonlar ayrıca kaynak bağlantıları için radyografik testlerin yapılmasını ve deliğin, dış çapın ve duvar yuvarlaklığının boyutsal muayenesini gerektirir.
Santrifüj döküm fırını tüpleri kritik bir yatırımdır. Süreç size, uzun vadeli sürünme ve karbürizasyon direnci için gereken yoğun, ince taneli yapıyı verir, ancak bu yalnızca alaşımın, duvar kalınlığının, muayenenin ve tedarikçinin, ateşlenen ısıtıcının kendisi ile aynı titizlikle seçilmesi durumunda sağlanır.
Maksimum metal sıcaklığıyla başlayın, baskın arıza moduna uygun alaşımı seçin ve yüzde 100 ultrasonik inceleme ve tam malzeme izlenebilirliğini belirtin. Bir tedarikçi size bu düzeyde bir kalite kontrolü gösteremiyorsa oradan uzaklaşın. Üç yıl içinde bozulan daha ucuz bir tüp, projenin sonunda asla daha ucuz olmaz.
Reformer veya tüpleri kırmaya yönelik bir spesifikasyon taslağı hazırlama konusunda yardıma mı ihtiyacınız var? Mühendislik ekibimizle iletişime geçin malzeme seçimi ve satın alma rehberliği için.
Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MOREBeşinci yıl yerine 18. ayda arızalanan bir radyant bobin, etilen üretimini kesintiye uğratmaktan daha fazlasını yapar. Plansız bir kapatmaya, vinç kaldırmaya ve aynı fırındaki her kaynağın yenid...
READ MOREAteşlemeli bir ısıtıcının konveksiyon bölümü, termal verimliliğin kazanıldığı veya kaybedildiği yerdir. Baca gazı radyan bölümden 400–650 °C'de çıkar ve yakıtın ısı salınımının %35'...
READ MOREGecikmeli koklaştırma ünitesinde üç yıl çalıştıktan sonra, ateşlenen bir ısıtıcının baca gazı çıkış sıcaklığı 180 °C'den 246 °C'ye sürüklendi. Brülörler ayarlanmıştı ve radyant tüpler ...
READ MORE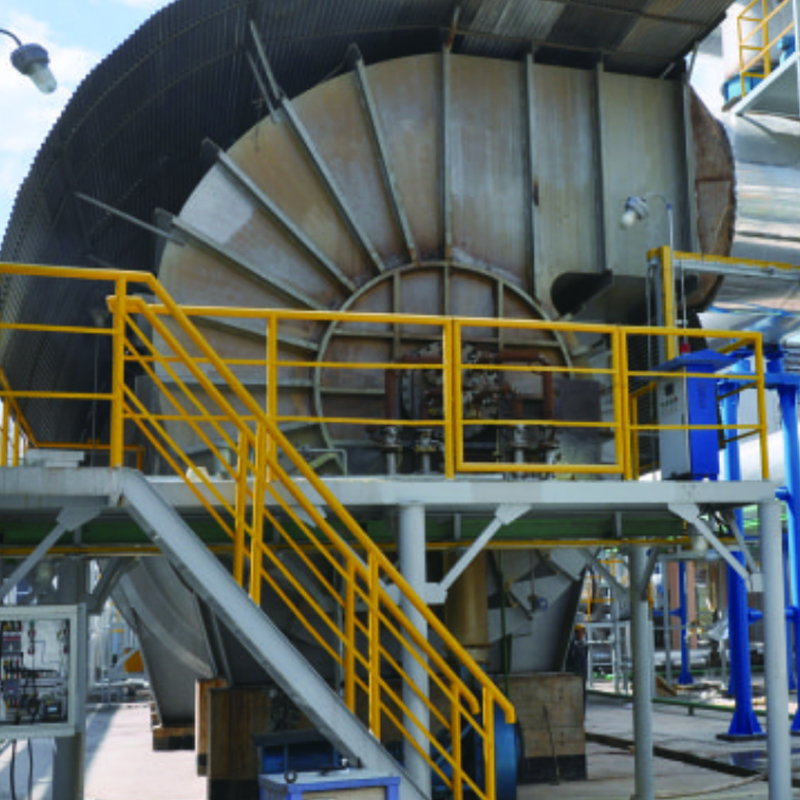
Kükürt Yakma Fırınımız, rafinerilerde ve kimya tesislerinde kükürt içeren yan ürünlerin güvenli ve verimli bir şekilde yakılması için özel olarak tasarlanmıştır. Emisyonları ve çevresel etkiyi en a...
See Details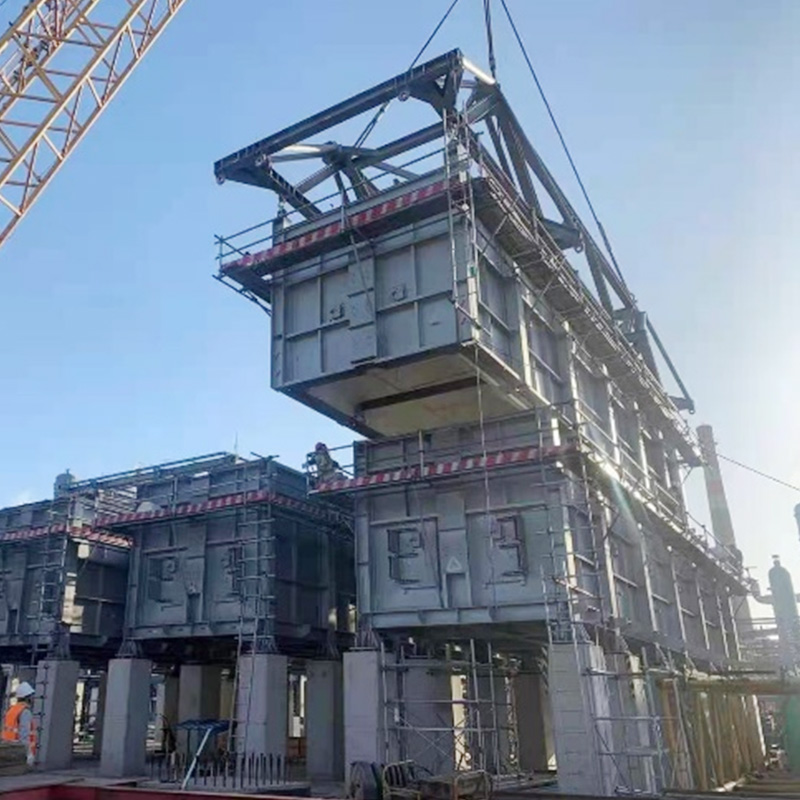
İki boyutlu işbirliğine dayalı tasarım için COMMOS ve akıllı PID'yi kullanarak dijital teslimat düzeyine ulaşın.
See Details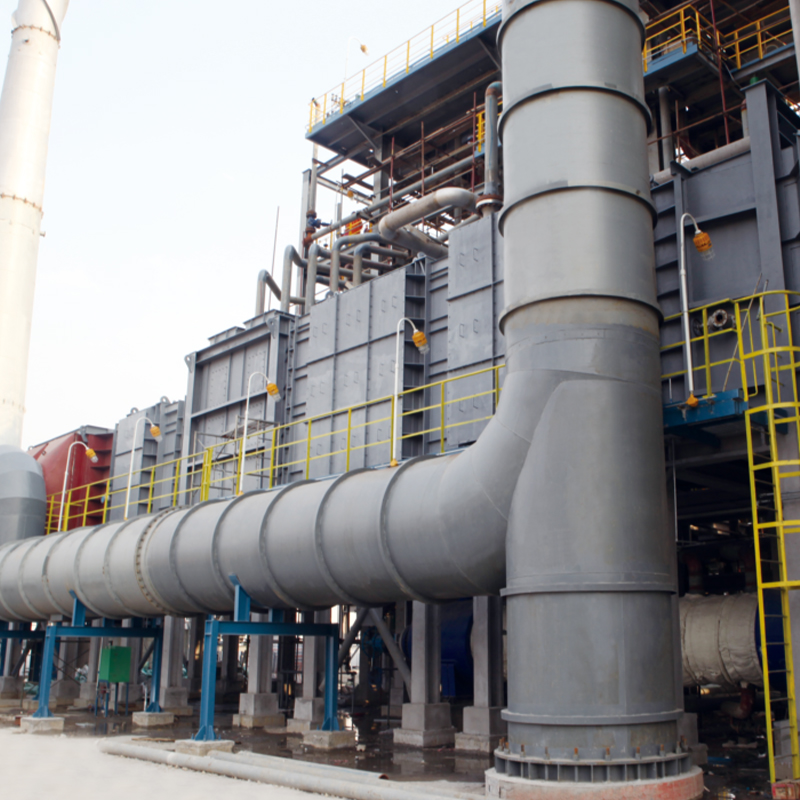
Fırın Aksesuarları Serisi, endüstriyel fırınların emniyetli, verimli ve güvenilir çalışmasını sağlayan temel bileşenleri sağlar. Brülörler ve termokupllardan refrakter destekleri ve baca sistemleri...
See Details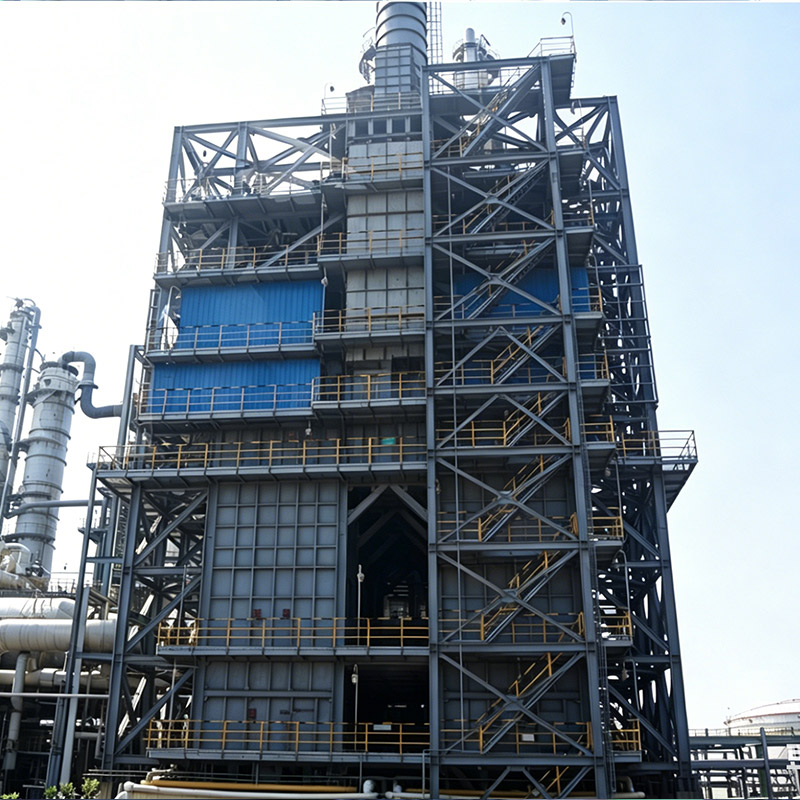
Stiren buharlı kızdırıcılar, etilbenzen hidrojen giderme tesislerinde, stirenin endotermik üretimini yönlendirmek için buharı genellikle 800°C'nin üzerinde yüksek sıcaklıklara ısıtan kritik fı...
See Details
Konveksiyon Bölüm Modülü ve Radyant Bölüm Modülü, endüstriyel fırınlarda ısı transferini ve enerji verimliliğini optimize etmek için tasarlanmıştır. Gelişmiş konveksiyon ve radyasyon teknolojilerin...
See Details
Tuopu Industry'nin Stiren Ateşlemeli Isıtıcısı, stiren monomer (SM) üretimi ve işleme üniteleri için tasarlanmış yüksek verimli bir endüstriyel proses ısıtıcısıdır. Fırın, sürekli petrokimya p...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-posta
Adres
No.20, Fuyang Yolu, Jingjiang Şehri, Jiangsu Eyaleti, Çin
Medya