Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MORE
 Ana sayfa / Haberler / Sektör Haberleri / Piroliz Fırınlarında Boruları Kırma: Malzemeler, Arıza Modları, Satın Alma İpuçları
2026-08-28
Etilen ünitesi değişimleriyle ilgili yaygın şikayetler aynıdır: fırın her hafta daha fazla ateşleniyor, bobin çıkış sıcaklığı değişiyor ve radyasyon pirometresi bobinin bir ayağında parlak noktalar gösteriyor. Her zamanki suçlu, brülör değil, çatlayan tüptür. Çatlayan tüplerin neden bozulduğunu, hangi malzemelerin en iyi performansı gösterdiğini ve kaliteli tüplerin nasıl belirleneceğini anlamak fırının kullanılabilirliğini korumanın en hızlı yoludur.
Kırma tüpü, buharla kırma fırınının içindeki reaksiyon tüpüdür. Hidrokarbon beslemesi (etan, propan, nafta veya gaz yağı) seyreltme buharıyla karıştırılır ve harici yakıcılar onu ısıtırken borunun içinden geçer. Proses gazı, genellikle 0,1-0,5 saniye gibi kısa bir kalma süresi için 750-950 °C'ye ulaşır ve ısı, daha büyük molekülleri etilen, propilen ve diğer olefinlere ayırır.
Tüpün aynı anda birden fazla işi yapması gerekiyor. Yüksek basınçlı bir sıcak gaz içerir, radyant ısıyı proses akışına aktarır, karbon ve kok tabakasından gelen karbürizasyona karşı direnç gösterir ve lokalize noktalarda 1000 °C'nin üzerindeki sıcaklıklarda kendi ağırlığını destekler. Sonuç olarak, çoğu çatlama tüpü santrifüjle dökülen yüksek alaşımlı çelikten yapılır. En yaygın aileler 25Cr-35Ni-Nb ve modifiye HP45 kaliteleridir; sürünme mukavemetini ve karbürizasyon direncini geliştirmek için tasarlanmış mikroalaşım ilaveleri içerir.
Kırma tüpünün çalışma ömrü malzeme, fırın tasarımı ve proses koşulları arasındaki etkileşimle kontrol edilir. Bobinin geometrisi, alaşımın kimyası kadar önemlidir. Mevcut bir paketi değiştiriyorsanız, çatlama tüpü radyant bobini ilk olarak gözden geçirilmesi gereken bileşendir.
 Çin Radyant Bobin Üreticisi, Çatlama Borusu Fabrikası Tuopu Industry, doğrudan fabrikamızdan yüksek performanslı kırma tüpleri ve toplayıcılar tedarik eden bir Çin radyant bobin üreticisidir. Selam... Ürünü Görüntüle →
Tüp emekliliği nadiren sürpriz bir kopuş olarak gelir. Yavaş bir performans kaybıyla başlar. İç duvarda kok birikiyor, etkili kesit küçülüyor, basınç düşüşü artıyor ve boru metalinin sıcaklığı yükseliyor. Her ilave metal sıcaklığı derecesi sürünme ömrünü kısaltır. Operatörler kapanmayı önlemek için kampanyayı uzattığında tüp arızaya yaklaşır.
Aşağıdaki tablo, çatlayan tüp bozulmasına hakim olan dört mekanizmayı özetlemektedir.
| Arıza modu | Ana sürücü | Tipik işaret | Sonuç |
|---|---|---|---|
| Karbürizasyon | Tüp duvarına karbon difüzyonu | Metal manyetik hale gelir; duvar kırılganlıkları | Çatlaklar ve sızıntılar |
| Sürünme | Tasarımın üzerinde sürekli boru-metal sıcaklığı | Çap büyümesi ve sarkması | Yırtılma riski |
| Termal yorgunluk | Sık başlatma ve kapatma döngüleri | Kaynak ve bükümlerin yakınındaki yüzey çatlakları | Muhafaza kaybı |
| Oksidasyon | Buhar, alev çarpması veya yüksek sıcaklıklar | Ölçek dökülmesi ve duvar incelmesi | Azaltılmış mekanik mukavemet |
Gerçek operasyonda bu mekanizmalar birlikte hareket eder. Karbürlenmiş malzeme sünekliğini kaybeder, bu da onu termal yorgunluğa karşı daha duyarlı hale getirir. Küçük bir alev çarpma alanı yerel metal sıcaklığını yükseltir, bu da hem sürünmeyi hem de oksidasyonu hızlandırır. Duvar sıcaklığını ve basınç düşüşünü izlerseniz trend görülebilir.
Kok oluştukça ve ısı transferi azaldıkça boru-metal sıcaklığı artar.
Kalite, tüp fırına girmeden önce belirlenir. Dökümhane pratiği kimyayı, tane yapısını, iç sağlamlığı ve et kalınlığı tutarlılığını kontrol eder. Benzer çizim numarasına sahip ucuz bir bobin, kağıt üzerinde aynı görünebilir ve yine de gözeneklilik, yanlış ısıl işlem veya zayıf kaynak nedeniyle daha erken arızalanabilir.
Bu kontrol noktalarını bir kontrol listesi olarak kullanın:
Aşağıdaki halka grafiği, çatlatma tüpleri satın alırken kalite faktörlerinin pratik ağırlıklandırmasını göstermektedir.
Tedarikçiden, rafineri denetim ekibine verecekleri kanıtın aynısını isteyin. Satın alma daha büyük bir projenin parçasıysa boru spesifikasyonunun fırın tasarımıyla uyumlu olması gerekir. Bu yüzden tam bir etilen kırma fırını Paketi kontrol etmek genellikle tüpleri ayrı ayrı satın almaktan daha kolaydır.
 Çin Etilen Kırma Fırını Üreticisi, Özel Fabrika Tuopu Industry, bir Çin etilen kırma fırını üreticisi ve özel fabrikasıdır; etilen kırma fırını için tam ölçekli EPC sunuyoruz. Ürünü Görüntüle →
Boru ve fırın ayrı ayrı optimize edilemez. Yüksek çıkış sıcaklığı için tasarlanmış bir radyant bobin, eğer brülör düzeni alevi tüp yüzeyine yakın bir yere iterse, yerel sıcak noktalar oluşturabilir. Tersine, düşük ısı akışına sahip muhafazakar bir fırın tasarımı, boru metalurjisini koruyabilir ve çalışma uzunluğunu uzatabilir.
İncelenecek temel tasarım parametreleri şunları içerir:
Mühendislik ve üretim tek bir ekip tarafından yürütüldüğünde, teknik kararlar gerçek döküm ve üretim rotasına kadar takip edilebilir. Tuopu Industry, ateşlemeli ısıtıcılar tasarlıyor ve ayrıca santrifüj döküm tüpleri, radyant bobinler, konveksiyon bölümleri ve fırın bileşenlerini üretiyor. Ağır ekipman merkezi ve özel roll-on/roll-off iskelesi, tamamlanmış fırın modüllerinin, uzun gecikmelere neden olan nakliye kısıtlamaları olmadan sevk edilmesine olanak tanır.
Sorguyu yazmadan önce değerlendirmeye başlayın. Soru ne kadar spesifik olursa, güvenilir bir tüp tedarikçisini satıcıdan ayırmak o kadar kolay olur. Proses koşullarını anlayan bir tedarikçi size yalnızca bir fiyat teklifi değil, önemli bir tavsiye de verecektir.
Ticari sözleşme aynı zamanda dokümantasyon, inceleme ve büyük bileşen lojistiğini de kapsamalıdır. Tuopu Industry kendi üretim üssünü ve iskelesini işlettiği için, birden fazla taşerona bağımlı kalmadan büyük boyutlu fırın modüllerini yönetebilmektedir. Bir bobin tasarımını veya malzeme veri sayfasını incelemek isterseniz şirketin iletişim sayfası mühendislik ekibine ulaşmak için.
Çoğu kırma tüpü, yüksek krom ve nikel içeriğine sahip, santrifüjle dökülmüş östenitik paslanmaz çeliktir. 25Cr-35Ni-Nb ve değiştirilmiş HP45 kaliteleri yaygındır çünkü düşük alaşımlı malzemelere göre güçlü sürünme direnci ve daha iyi karbürizasyon direnci sunarlar.
Fırının iyi çalışmasıyla, kırma tüpleri genellikle 50.000 ila 100.000 çalışma saatine kadar dayanır. Hizmet ömrü boru-metal sıcaklığına, besleme tipine, koku giderme frekansına ve brülör hizalamasına bağlıdır. Sünme hasarı ilerlemeden önce boruları değiştirmek, genellikle arıza sonrasında tamir etmekten daha ekonomiktir.
Küçük dış hasarlar için yerel kaynak onarımı mümkündür. Sızıntıdan etkilenen veya aşırı derecede karbürlenmiş bölümler onarmak yerine çıkarılmalı ve değiştirilmelidir, çünkü çevredeki malzeme zaten kırılgan olabilir ve güvenilir bir şekilde yük taşıyamaz.
Cracking tüpleri olefin tesislerinde ve crack hidrokarbon beslemesinde çalışır. Reformer tüpler, hidrojen, sentez gazı veya metanol üretmek için buhar reformerlerinde çalışır. Alaşımlar prensipte benzerdir ancak proses gazları, koklaşma mekanizmaları ve ayrıntılı tasarım hesaplamaları farklıdır. Buhar reformerinin amacı hakkındaki bu makale bitişik teknolojiyi açıklıyor.
Doğrudan indirgenmiş demir (DRI) tesisindeki reformer tüpler sıradan ısı eşanjörü tüpleri değildir. Doğal gaz, buhar ve geri dönüştürülmüş üst gazın, demir cevherini azaltan hidrojen ve karbon m...
READ MOREBeşinci yıl yerine 18. ayda arızalanan bir radyant bobin, etilen üretimini kesintiye uğratmaktan daha fazlasını yapar. Plansız bir kapatmaya, vinç kaldırmaya ve aynı fırındaki her kaynağın yenid...
READ MOREAteşlemeli bir ısıtıcının konveksiyon bölümü, termal verimliliğin kazanıldığı veya kaybedildiği yerdir. Baca gazı radyan bölümden 400–650 °C'de çıkar ve yakıtın ısı salınımının %35'...
READ MOREGecikmeli koklaştırma ünitesinde üç yıl çalıştıktan sonra, ateşlenen bir ısıtıcının baca gazı çıkış sıcaklığı 180 °C'den 246 °C'ye sürüklendi. Brülörler ayarlanmıştı ve radyant tüpler ...
READ MORE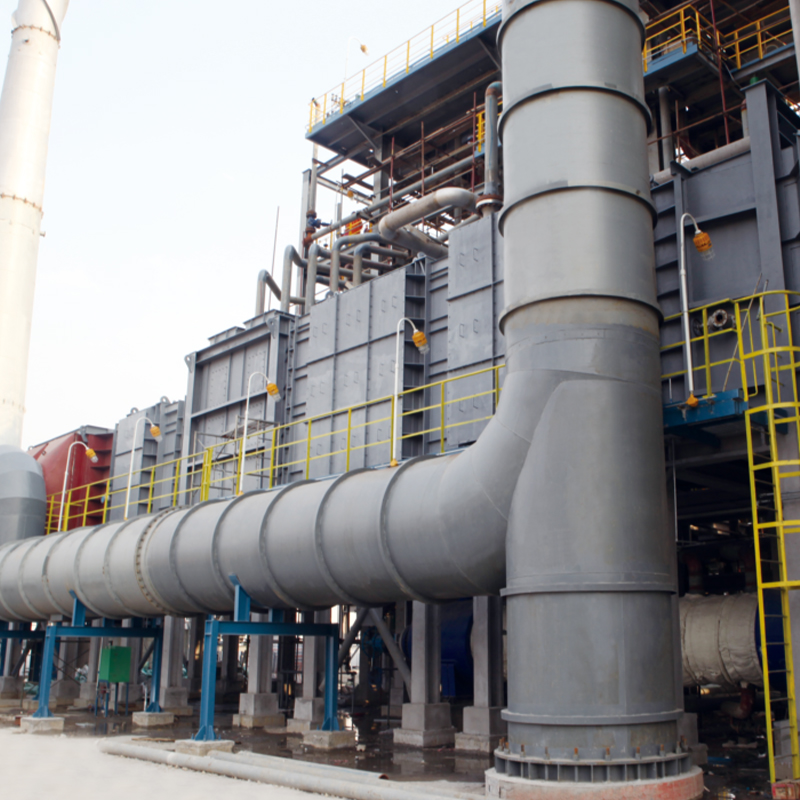
Fırın Aksesuarları Serisi, endüstriyel fırınların emniyetli, verimli ve güvenilir çalışmasını sağlayan temel bileşenleri sağlar. Brülörler ve termokupllardan refrakter destekleri ve baca sistemleri...
See Details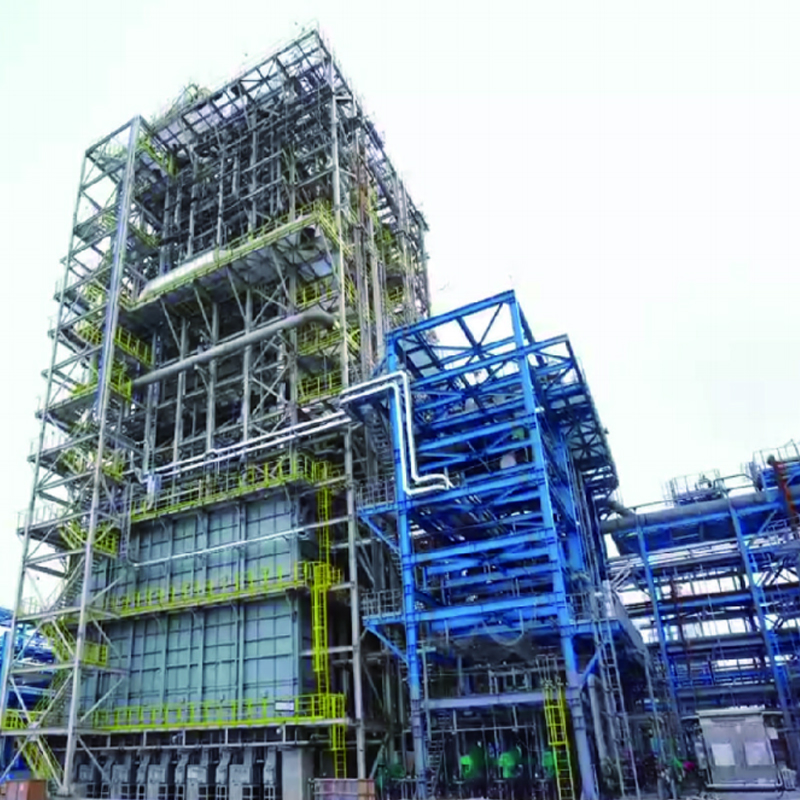
Etilen Parçalama Fırını, hidrokarbonların pirolizi yoluyla etilen üretimi için tasarlanmış yüksek performanslı bir endüstriyel fırındır. Fırın, verimli hidrokarbon parçalaması için gereken hassas v...
See Details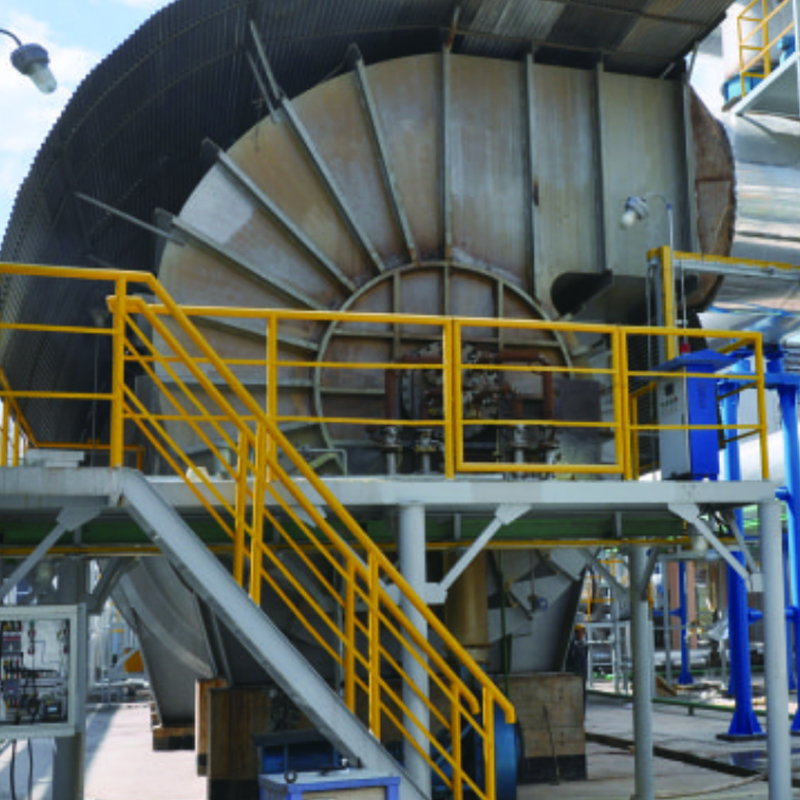
Kükürt Yakma Fırınımız, rafinerilerde ve kimya tesislerinde kükürt içeren yan ürünlerin güvenli ve verimli bir şekilde yakılması için özel olarak tasarlanmıştır. Emisyonları ve çevresel etkiyi en a...
See Details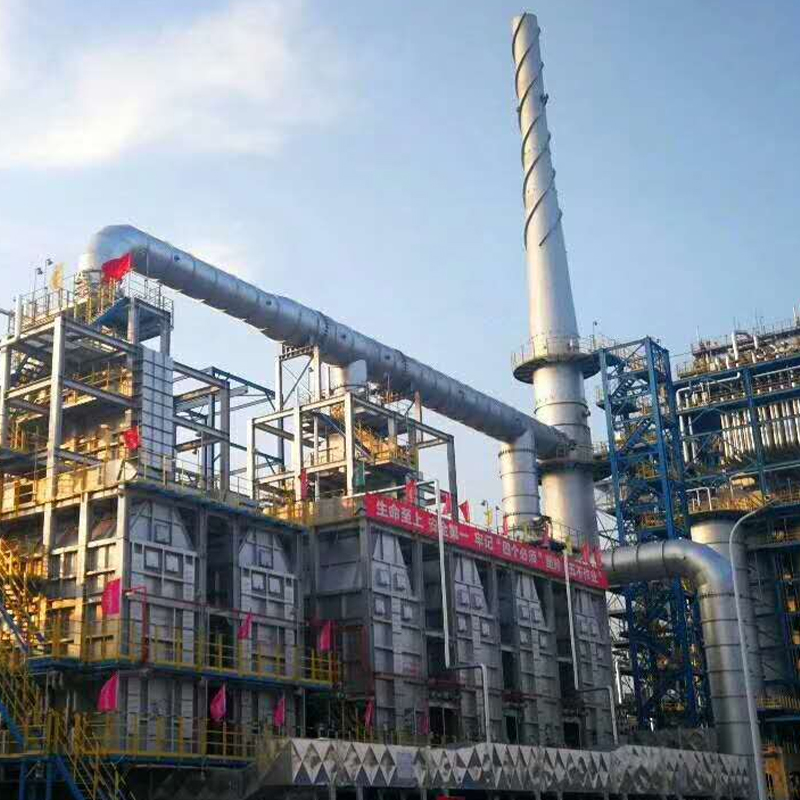
Kalıntı Hidrokraking Isıtıcımız, ağır yağlı hidrofinasyon proseslerinde verimli ısıtma için tasarlanmıştır. Ağır hammaddelerin iyileştirilmesi için optimum hidrojenasyon reaksiyonlarını sağlayarak ...
See Details
Ksilen Yeniden Kaynatıcı Ateşli Isıtıcımız, petrokimya ve kimyasal işleme tesislerinde verimli ksilen ayrımı ve geri kazanımı için tasarlanmış, hassas şekilde tasarlanmış bir endüstriyel ısıtma çöz...
See Details
Viskozite Kırma Isıtıcımız, ağır hidrokarbon besleme stoklarının viskozite azaltma ve kırma proseslerinde verimli bir şekilde ısıtılması için tasarlanmıştır. Eşit, yüksek sıcaklıkta ısıtma sağlayar...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-posta
Adres
No.20, Fuyang Yolu, Jingjiang Şehri, Jiangsu Eyaleti, Çin
Medya